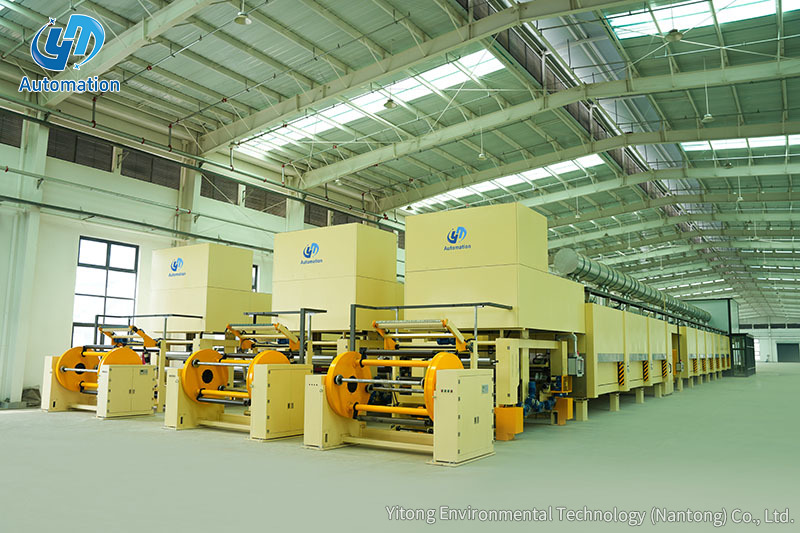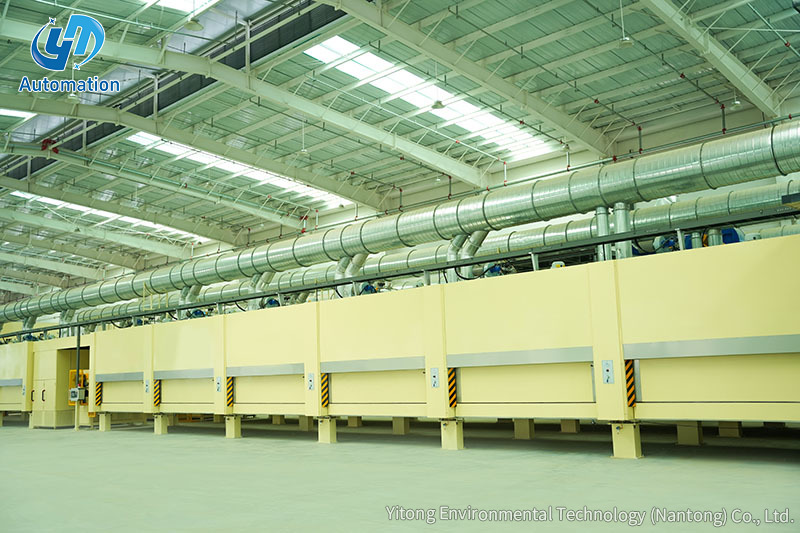
Sok impregnált dekoratív papírsor végén egy probléma rejtőzik a szemünk előtt. A letekercselő tisztán táplál, az impregnáló állomás egyenletesen hordja fel a gyantát, a szárító szakasz pedig stabil hőmérsékleti görbét tart. Ezután a szinkronvágó befejezi a ciklusát, és a kész lapok gyorsabban érkeznek a halmozási pontra, mint egy kézi csapat képes kezelni. A gép adattáblájára nyomtatott sorsebesség már nem a valós gyártási sebesség. A stack állomás lett a szűk keresztmetszet, és minden elveszett percben van olyan kapacitás, amelyet a vonal soha nem tud visszaállítani. Az ipari dekoratív alappapírt feldolgozó üzemek esetében az állomás automatizálására vonatkozó döntés a valós termelés, nem pedig a kényelem a döntés.
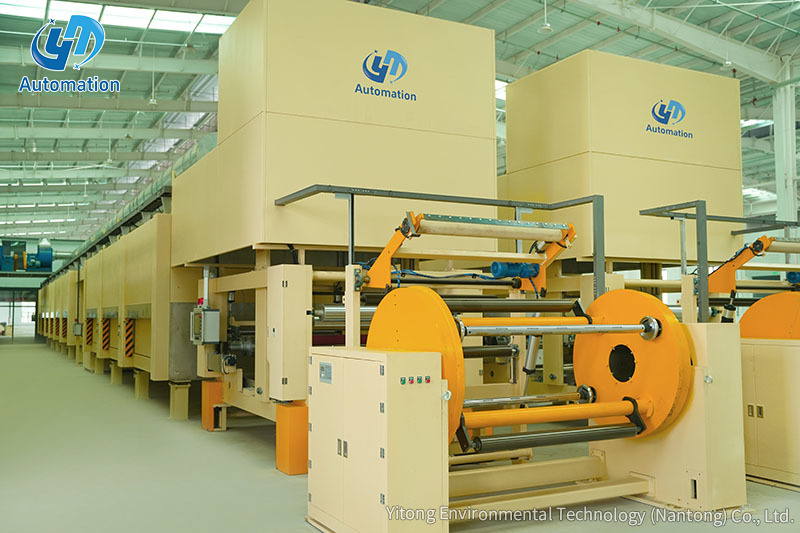
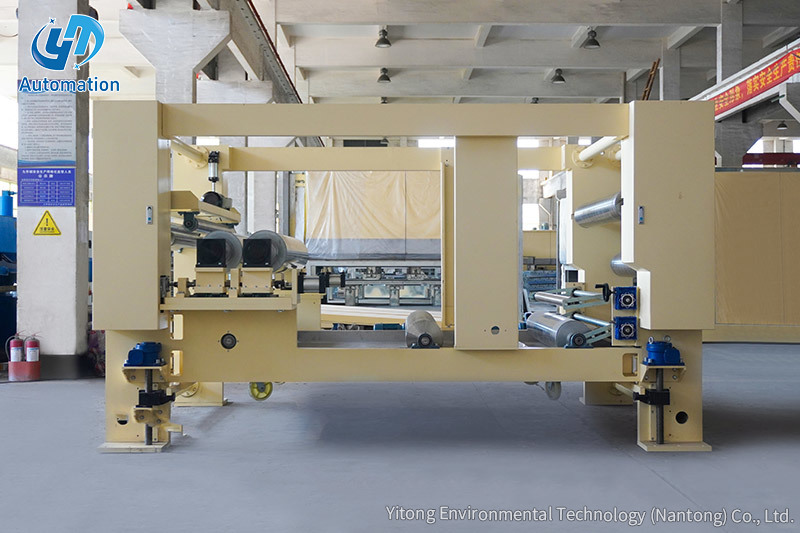
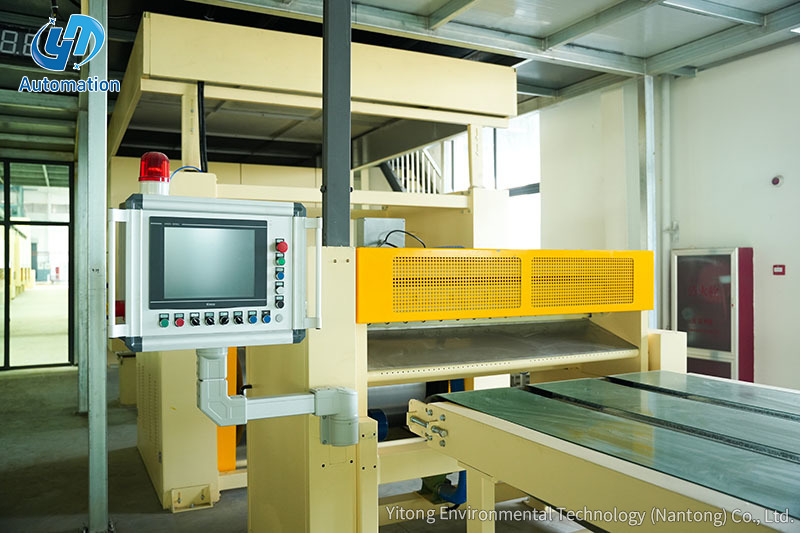
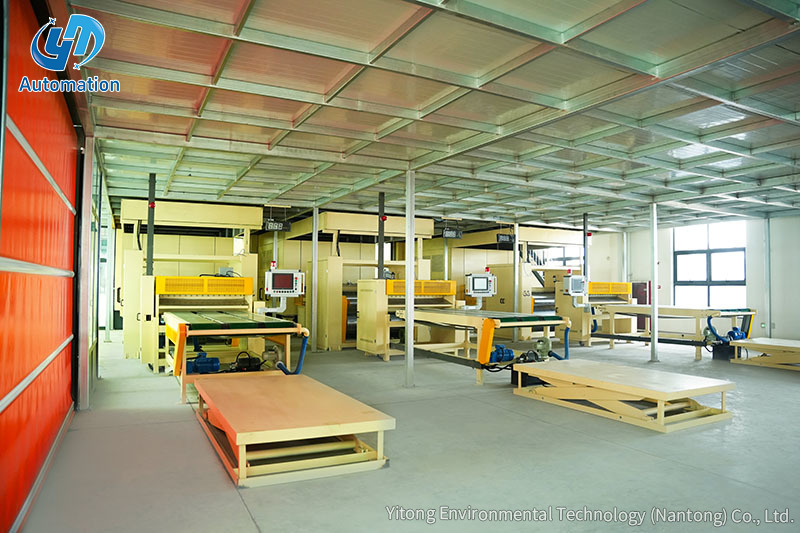
Egy automata rakodóállomás fogadja a vágott lapokat a vágóról vagy az utolsó szállítószalagról, minden lapot a rögzített referenciaélekhez igazít, és minden lapot egy emelőplatformra helyez, amely automatikusan leereszkedik, ahogy a köteg nő. A teljes ciklus megismétlődik folyamatos kezelői tevékenység nélkül, ezért az állomás a legjobban a vonal leglassabb kézi munka mechanikus helyettesítőjeként értelmezhető. Egy jól megtervezett állomás öt lépést hajt végre rögzített sorrendben:
Az ilyen típusú állomásokat gyantával impregnált dekorpapírt gyártó sorokon használják, ahol a kezelés során a kikeményedett felületet nem szabad kaparni vagy súrlódási nyomokat hagyni. A mechanikai kialakításnak meg kell akadályoznia a lapok közötti csúszó érintkezést, ezért az igazítás és az átviteli tűrések ugyanolyan fontosak, mint a sebesség.
A teljes sorkimenetet a leglassabb megosztott lépés határozza meg, és a legtöbb dekoratív papírgyárban ez a lépés a halmozás. Egy szinkronvágó percenként 25-35 lapot tud előállítani normál sorsebességgel. Egy kétfős kézi kötegelő csapat még rendszeres forgatás mellett is ritkán bír el percenként 9-10 lapnál többet egy teljes műszak alatt. A vágó és a felrakó közötti kimeneti rés általában nagyobb, mint bármely más egymást követő géppár közötti rés.
Az oszlopdiagram a tipikus halmozási teljesítményt hasonlítja össze három üzemmódban. A kézi halmozás percenként kilenc lapot ér el, amikor két tapasztalt dolgozó rendszeresen forog. A félautomata elrendezés segédemeléssel percenként körülbelül 18 lapot ér el. Egy teljesen automatizált állomás percenként 30 lapot képes fenntartani, anélkül, hogy megszakadna a fáradtság vagy a műszakváltás. Nyolc óra alatt ez a rés több mint 10 000 lap/műszaknak felel meg egy olyan vonalon, amely a vágót teljesen behúzza. A rakodóállomást ezért a vágó teljesítményére kell méretezni, nem pedig arra, hogy két pár kéz elbírja.
Az automatizált rakodóállomások megbízhatósága öt mechanikus és vezérlőrendszertől függ, amelyek szűk ciklusidőn belül működnek. Minden alkatrésznek van egy sajátos tűréshatára, amely meghatározza, hogy az állomás képes-e követni a vágót óráról órára elakadás vagy élsérülés nélkül.
| Összetevő | Funkció | Mit kell ellenőrizni |
|---|---|---|
| Fogadó szállítószalag | Minden lapot szabályozott sebességgel szállít a vágóból az igazítási területre | A sebességtartomány megegyezik a vágóteljesítménnyel, és a szalag anyaga nem karcolja meg a lapot |
| Oldalbeállító eszköz | Minden lapot a referenciaütközőkhöz nyom, hogy egységes élt hozzon létre | Pozícionálási tűrés 1 mm-en belül és ciklusidő 1,5 másodperc alatt |
| Emelő és szállító mechanizmus | Csúsztatás nélkül áthelyezi az igazított lapot a kötegbe | Sima függőleges mozgás és nincs húzás, amely megjelölné a gyanta felületét |
| Rakodó platform | Támogatja a növekvő köteget és automatikusan süllyed | A köteg maximális magassága és súlya megfelel a köteg méretének és a villás targonca hozzáférésének |
| PLC vezérlőrendszer | Koordinálja a sorrendet, megszámolja a lapokat és kommunikál a vonallal | Kompatibilitás a meglévő vonaljelekkel és egyszerű receptváltás |
A beszállító értékelésekor kérje meg írásban a pozicionálási tűréshatárt, a löketenkénti ciklusidőt és a köteg maximális súlyát. Ez a három szám határozza meg, hogy az állomás képes-e lépést tartani a vágógépével egy teljes gyártási hónap során. Yitong építi a emelő és rakodó platform önálló egységként, így a sor többi részének megváltoztatása nélkül helyettesítheti a kézi halmozási pontot.
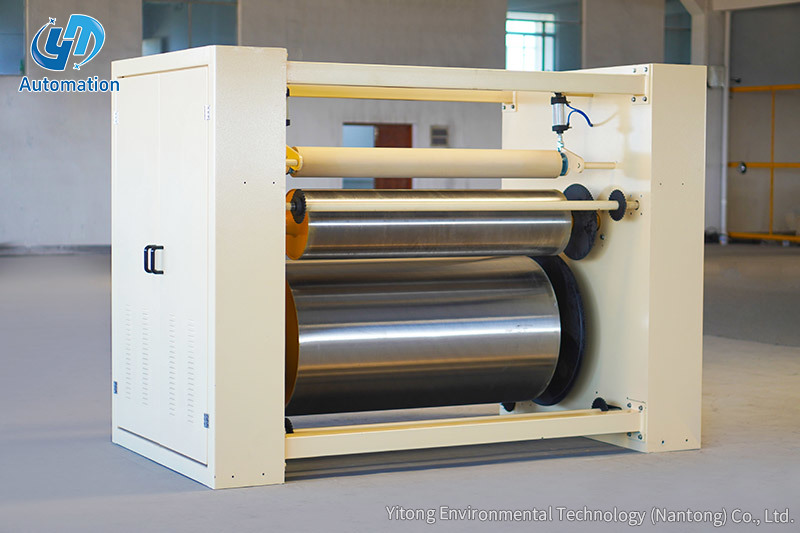
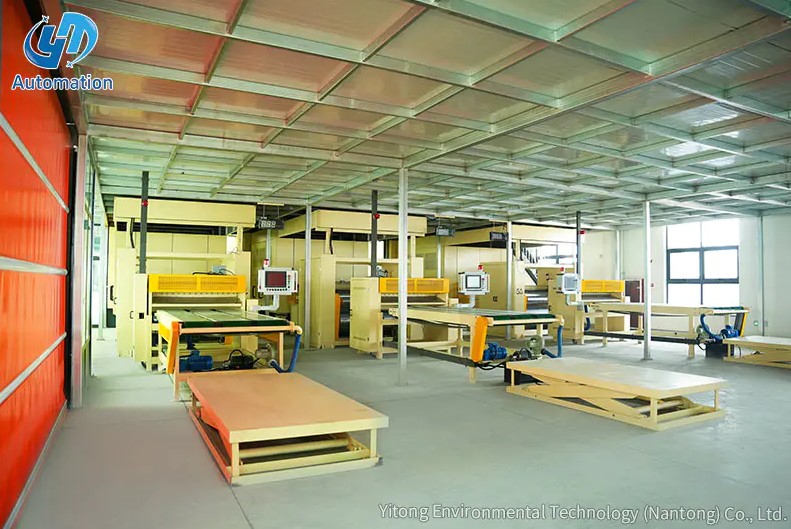
 Egymásra rakható platform impregnált dekoratív papírokhoz, 3 tonnás emelőképességgel Ez az önálló emelő- és rakodóegység akár 3 tonnát is megbír, így praktikus továbbfejlesztés a kézi rakodópontokhoz. Párosul a meglévő vonalakkal, és támogatja a vágótempót, miközben szem előtt tartja a toleranciát, a ciklusidőt és a kötegsúly kritériumait. Termék megtekintése →
A megfelelő választás függ a műszak szerkezetétől, a lemez térfogatától és attól, hogy a padló mekkora változékonyságot tud elviselni. Egy rövid egyedi megrendeléseket futtató üzem indokolhatja a hosszabb kézi halmozást, mint egy három műszakban, szabványos formátumokat futtató üzem. Az alábbi összehasonlítás gyakorlati kiindulópont.
| Kritérium | Kézikönyv | Félautomata | Automatizált állomás |
|---|---|---|---|
| Kezelők műszakonként | 3 | 2 | 1 |
| Tartós áteresztőképesség | 8-10 lap percenként | 15-20 lap percenként | 25-35 lap percenként |
| Stack konzisztencia | Operátortól függ | Mérsékelt | Magas és ismételhető |
| Kárveszély | Fáradtságtól felemelkedik | Mérsékelt | Alacsony és stabil |
| Kezdeti beruházás | Egyik sem | Alacsonytól közepesig | Magasabb |
| A legalkalmasabb | Rövid futások és alacsony teljesítmény | Közepes hangerősségű vonalak | Folyamatos nagy volumenű gyártás |
A vonaldiagram megmutatja, hogyan alakul a lapsérülések aránya egy nyolcórás műszak alatt. A narancssárga vonal a kézi halmozást jelöli, egy százalék alatt kezdődik és hat százalék fölé emelkedik, ahogy a fáradtság felgyülemlik. A kék vonal egy automata állomást jelöl, amely az első órától az utolsóig állandó fél százalék alatt tartja az arányt. A kézi működtetés növekvő tendenciája a lassabb reakciókból és a műszak vége felé közeledő ismétlődő mozgásokból adódik. A kész lapokat osztályozó termelők esetében ez a különbség közvetlenül befolyásolja az első osztályú termelést. A sérülési görbe gyakran gazdaságosabban számít, mint az adattábla vonalsebessége.
A radardiagram a kézi és az automatizált halmozást hasonlítja össze hat működési dimenzióban. Az automatizált halmozás nagyobb sebességet, következetességet, kezelői biztonságot és alapterület-hatékonyságot eredményez, mivel az állomás kompakt helyet foglal el, és nincs szükség ideiglenes tárolásra a munkaterület körül. A kézi halmozás rugalmasabb marad, mivel az ember programváltás nélkül is alkalmazkodik a szabálytalan lapméretekhez. A könnyű integrálhatóság az egyetlen dimenzió, ahol a kézi működtetés egyszerűbbnek tűnik, mivel nincs szükség vezérlő interfészre a maróval. Az általános forma megmagyarázza, hogy a legtöbb új dekoratív papírsor miért határoz meg automatizált állomást még akkor is, ha az első árajánlat magasabb. Az igazi kompromisszum az átállási fegyelem és az ellenőrzés tervezése, nem pedig a mechanikai képesség.
Igazítsa az állomást valós lapméret-tartományához és kötegelési ciklusához, ne csak a névleges vonalsebességhez. A legfeljebb 2800 mm-es laphosszra méretezett állomás rosszul működik, ha a leggyakoribb formátum 1400 mm, és a recept kétóránként változik. Az alábbi ellenőrzőlista azokat a pontokat tartalmazza, amelyek a legtöbb problémát okozzák a telepítés után.
A függőleges oszlopdiagram összehasonlítja a műszakonként szükséges kezelők számát három elrendezésben. A kézi állomás általában három embert foglal el, kettő a kötegnél és egy váltakozva a behúzásnál. Egy félautomata állomáshoz két kezelőre van szükség, akik felügyelik és segítik a formátumváltásokat. Egy automata állomás egy kezelővel működik, és sok üzemben ez a személy felügyeli a vágót és a kiürítési területet is. Három műszakban napi hat fő a különbség a kézi és az automatizált személyzet között. Ahol nehéz szakképzett munkaerőt találni, gyakran ez a létszámhiány dönt a beruházásról.
Az automatizált rakodóállomásokkal kapcsolatos legtöbb probléma a telepítés után jelentkezik, nem az értékesítési megbeszélés során. A következő hibák többször előfordulnak a dekoratív papírvonalakon, és szigorúbb specifikációval elkerülhetők.
Egy másik gyakori probléma a meglévő padlóelrendezéshez rossz referencia éllel rendelkező állomás vásárlása. A végleges rajz jóváhagyása előtt ellenőrizze a kezelőoldalt, a nyomóoldalt és a karbantartási távolságot.
Az automatizált rakodóállomás az egyik leggyorsabban kifizetődő befektetés a dekoratív papírgyártásban, mivel eltávolítja a leggyakoribb szűk keresztmetszetet anélkül, hogy megváltoztatná a felfelé irányuló kémiát vagy a szárítási profilt. A lehetőségeiket értékelő malmok esetében gyakran a halmozási platformmal kezdődő, majd a teljes sorig történő bővítés jelenti a kisebb kockázatú utat. Yitong's gyári képesség lefedi mind az önálló állomást, mind a teljes impregnálósort, több mint 1000 projekteset összesített nyilvántartásával. A kivágónak, a lapformátum-tartománynak és az eltolási struktúrának megfelelő állomás megvédi a vonalkimenetet, amelyért az upstream gépek már fizettek.
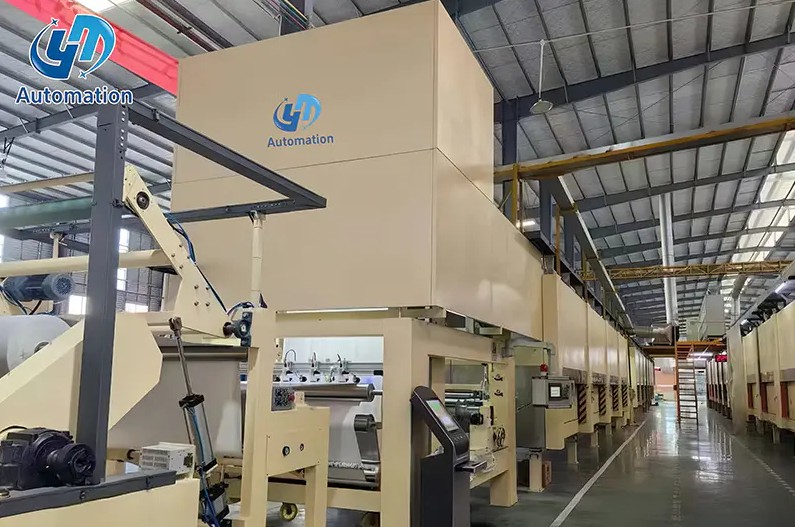
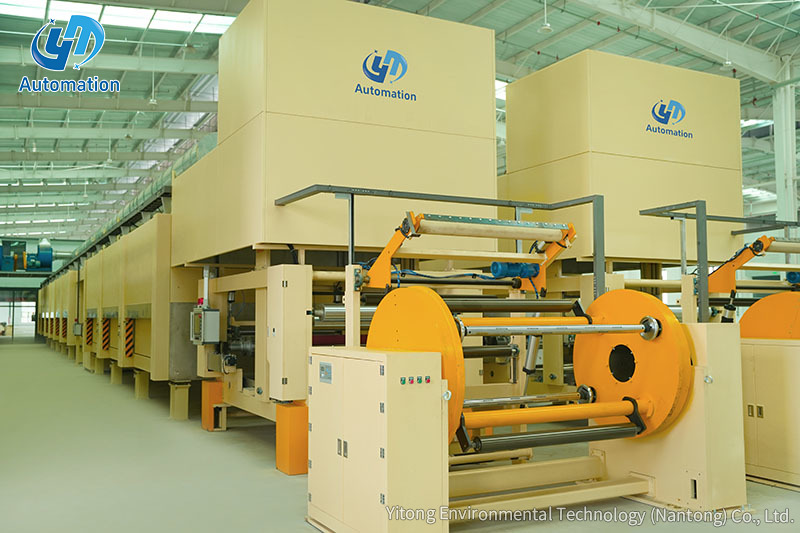 Egylépcsős impregnálósor melamin papírgyártáshoz Ez a vízszintes impregnáló- és szárítósor lefedi a letekercselést az emelőrakáson keresztül, és energiamegtakarítást biztosít az állandó mágneses motor és a hővisszanyerő révén. Alkalmas a nagynyomású melamin táblákhoz, különösen az alsó rétegű papírokhoz, egyenletes bevonattal. Termék megtekintése →
Lépjen kapcsolatba velünk
Ajánlott termékek
Lépjünk be
Érintés
A Yitong Environmental Technology (Nantong) Co., Ltd. impregnáló berendezésekre szakosodott gyártó.
Lépjen kapcsolatba velünk
Phone: +86-19555016088
Email: [email protected]
Add:A Haiyan úttól délre, a Nanhai úttól nyugatra, a Tongzhou-öböl Jangce folyó-tenger közös fejlesztési demonstrációs övezete, Jiangsu, Kína