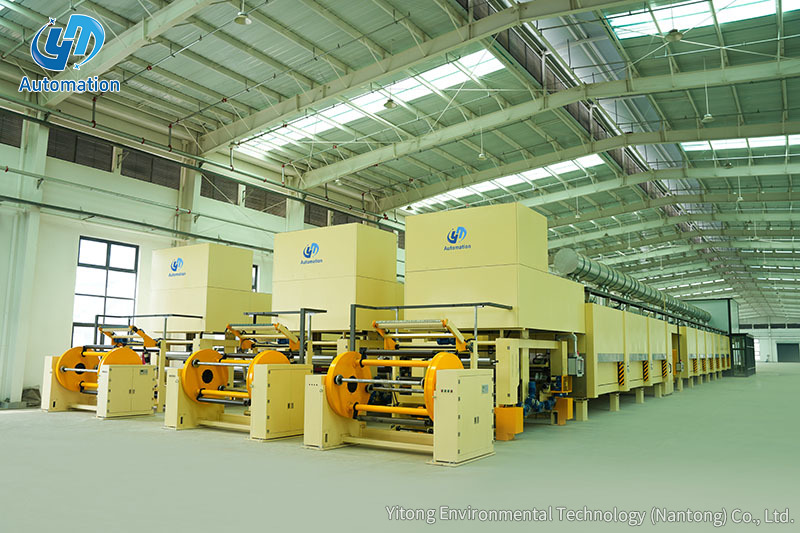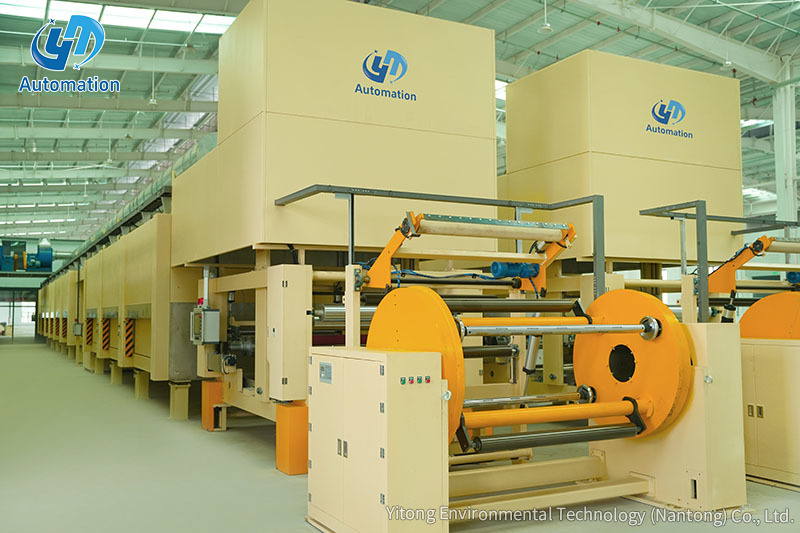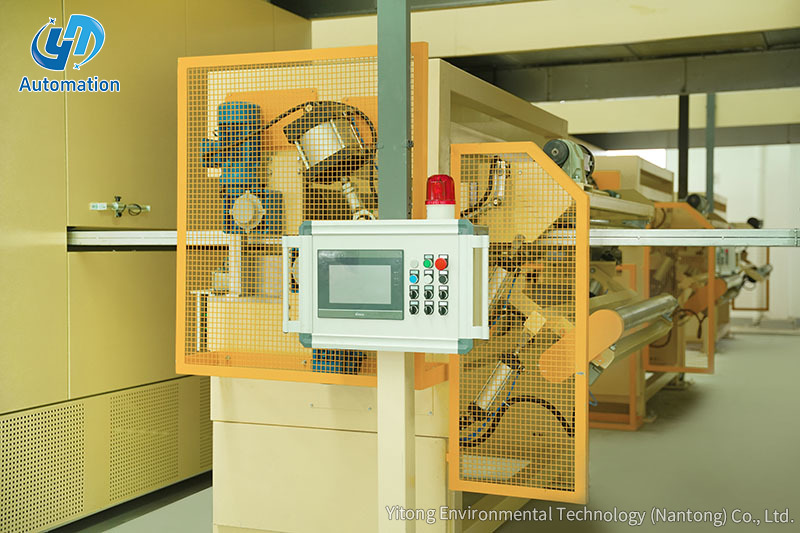
Képzeljen el egy nagy sebességű impregnálósort, amely folyamatosan fut két műszakban. A letekercselő orsó kiürül, a papír telített és bevonatos, a szárítókemencék pedig teszik a dolgukat. Ezután a kész lap a sor végére ér, ahol gyorsan, egyenletesen, élsérülés nélkül köteget kell kialakítani. Ez az a pillanat, amikor egy automatizált halmozási rendszer eldönti, hogy az egész sor be tudja-e tartani a megígért kimenetet.
A következtetés egyértelmű: az automatizálást akkor kell értékelni, ha a vonal sebessége meghaladja a kézi kezelés kényelmes ütemét, mivel a kötegeltérés és az ismétlődő emelés gyakori forrásai a későbbi termelési veszteségeknek. Az alábbi szakaszok a működési sorrendet, az összetevők kiválasztását, a teljesítménymutatókat és az integrációs szempontokat ismertetik. Mindegyik szakasz tipikus gyártási adatokat használ, hogy konkrétabbá tegye az összehasonlítást.
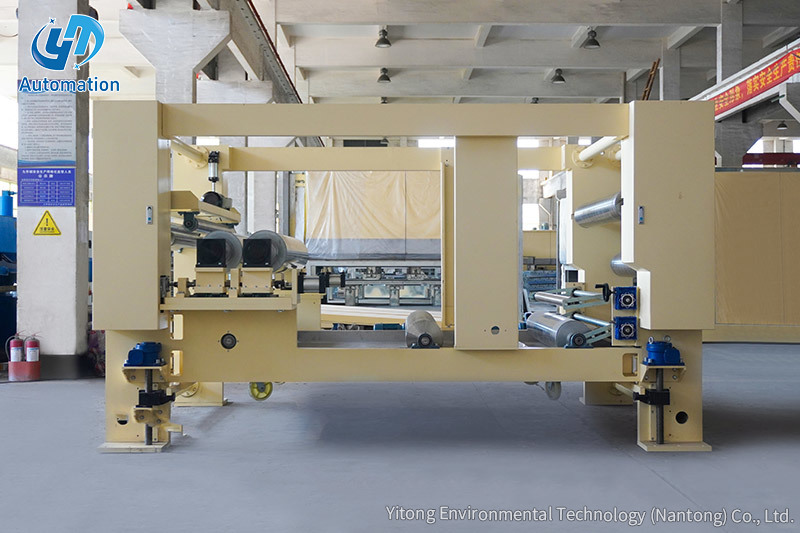
Az automatizált halmozási rendszer olyan programozható egység, amely paneleket vagy lapokat fogad az adagoló szállítószalagról, és egy rendezett halomba, raklapba vagy tárba helyezi. Lehet vákuum emelőkkel ellátott portálkeret, megfogós egyoszlopos robot, vagy szállítószalaggal együttműködő emelőplatform. A közös szál az, hogy a szekvenciát PLC vagy ipari vezérlő vezérli, nem pedig kezelő. A rendszer szenzorok segítségével érzékeli az anyagot, egy pozicionáló mechanizmust a mozgatásához, és egy vezérlőt, amely koordinálja a mozgást az upstream vonallal. Ezeket a rendszereket mindenhol használják, ahol a lapos termékeket gyorsan kell egymásra rakni anélkül, hogy a felületük megsérülne.
A működési sorrend szinte minden gépen ugyanazt a logikai mintát követi. A behúzásnál lévő érzékelő érzékeli a lap elülső élét és szélességét. A vezérlő ezután kiszámítja a célpozíciót az előre beállított veremminta alapján. A vákuum vagy megfogó rendszer felemeli a lapot, és a mozgó tengely viszi a ledobási pontig. A mintát úgy tartják fenn, hogy minden ciklushoz beállítják a lerakási pontot. Végül a kötegmagasság mérését egy előre beállított darabszám után ellenőrizzük.
Az időzítés kritikus. Ha a vezérlő túl sokáig vár a ciklusok között, az upstream vonal leáll. Ha túl gyorsan mozog, a lap kilenghet, és eltolódott. Éppen ezért a váz merevsége, a tapadási terület és a gyorsulási profil legalább annyira számít, mint a maximális sebesség.
A különböző vonalsebességek, panelméretek és padlóelrendezések különböző konfigurációkat eredményeznek. A helyes választás nem a márkapreferencián múlik, hanem azon, hogy melyik kinematikai elrendezés adja a legrövidebb ciklust elfogadható költséggel. Az alábbi táblázat összehasonlítja a karton- és papírfeldolgozó sorok leggyakoribb típusait.
| Rendszer típusa | Főtengely mozgása | Tipikus alkalmazás | Ciklusidő tartomány |
|---|---|---|---|
| Gantry típusú panellerakó | Felső X és Z tengelyek | Széles panelek, bútorlapok | 12-18 mp ciklusonként |
| Egyoszlopos robotpaletázó | Forgó kar fogóval | Kompakt terek és változatos minták | 15-25 mp ciklusonként |
| Emelő-rakodó platform | Függőleges emelő plusz szállítószalag | Dekoratív papírhalmok, impregnáló vonalak | 20-35 mp ciklusonként |
| Szállítószalag alapú targonca | Vízszintes áthelyezés cölöpgarattal | Világos lapok és folyamatos vonalak | 25-45 mp ciklusonként |
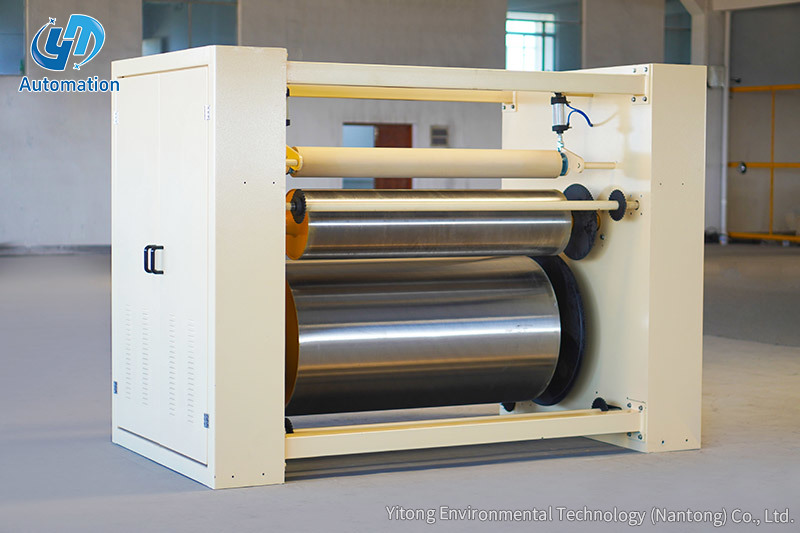
 3 tonna kapacitású halmozó platform dekoratív papírsorokhoz Ez a platform-stílusú rakodógép praktikus választás a dekoratív papírsorokhoz, 3 tonnás emelési kapacitással, amely támogatja a meglévő PLC-vezérlésű gyártórendszerekkel való egyszerűbb integrációt. Termék megtekintése →
A típusok összehasonlításakor a névleges fordulatszám csak kiindulópont. A valós ciklusidő függ a lap súlyától, a markolat megbízhatóságától és attól, hogy a PLC milyen gyorsan tud kommunikálni a felfelé irányuló szárítóval vagy vágóval. A dekorációs papírok számára gyakran a platformszerű kötegelő lesz az első választás, mivel egyszerűbb az integrálása. Ha a termékskála később a nagyobb táblák felé mozdul el, a portálrendszer jobb hosszú távú megoldás lehet.
Ha ismeri a mozgásmintát, a következő lépés a számok összehasonlítása a katalógusfotók helyett. Három mérőszám van a legerősebb hatással a termelékenységre: a laponkénti ciklusidő, a köteg minősége teljes magasságban és a kezelői figyelem szükségessége. Az alábbi táblázat a tipikus indexelt teljesítményt mutatja, amikor egy portál típusú automatizált felrakó váltja fel a folyamatos vonalon végzett kézi halmozást.
Az indexált értékek valós termelési megfigyeléseken alapulnak. A kézi halmozás általános alapértékként 100. Az automatizált halmozás általában eléri a 140-et vagy többet a feldolgozási sebességhez. A verem minősége javul, mert minden ciklus ugyanazokat a koordinátákat és nyomást használja. Az automatizált vonal még munkahatékonyság mellett is egy kezelővel futhat több helyett. Ez nem jelenti azt, hogy minden gép szállítani fogja ezeket a számokat, de azt mutatják, hogy egy jól integrált rendszer mekkora űrt képes létrehozni.
Hasznos a teljesítmény egyetlen pillanatképe, de az elmozdulás tendenciája fontosabb. A kézi halmozás általában csökken a harmadik óra után, különösen nagy darabsúlyok esetén. Egy automatizált rendszer csaknem lapos kimeneti görbét tart fenn. Az alábbi vonaldiagram összehasonlítja az óránként egymásra rakott lapok számát minden óra végén egy tipikus nyolcórás műszakban.
A vonaldiagram egy ismerős mintát mutat. Az automatizált vonal óránként 44 és 47 ciklus között marad a műszak alatt. A manuális sor 38 ciklusnál kezdődik, de a negyedik óra után 30 alá esik. A fáradtság, a felfrissülési szünetek és a lépéstartásra való kényszer mind hozzájárul a görbéhez. Kétműszakos működés esetén a felhalmozott hézag eléri a körülbelül 80 lapot soronként. Ez az oka annak, hogy a rövid kísérleteken alapuló átviteli igények gyakran túlértékelik a kézi teljesítményt.
A következő összehasonlítás a veremenkénti átlagos ciklusidőre összpontosít. A rövidebb ciklus szélesebb margót ad a vezetéknek, amikor a szárító teljesítménye megugrik. Az alábbi oszlopdiagram összehasonlítja a kézi egymásra rakást, az emelőállványt, az egyoszlopos raklapozót és a portálos targoncát hasonló lapméretek mellett.
A függőleges sávok a ciklusidőt mutatják halmonként másodpercben. A kézi kezelés nagyjából 45 másodpercet vesz igénybe, mivel a kezelőnek be kell állítania, el kell tolnia és meg kell állnia a lapok között. Egy emelőplatform ezt körülbelül 28 másodpercre csökkenti a függőleges mozgás segítésével. Az egyoszlopos palettázók 22 másodpercre javítják az értéket, míg a portál típusú rendszerek kedvező körülmények között elérik a 18 másodpercet. A kompromisszum az, hogy a gyorsabb gépek általában nagyobb lábnyommal és nagyobb befektetéssel járnak. A megfelelő rendszer kiválasztása attól függ, hogy valóban hány másodpercet érdemes megtakarítani a gyártási költségen.
A legjobb halmozási rendszer nem mindig a leggyorsabb. Ha a vezeték mérsékelt sebességgel fut, és a gyárban korlátozott az alapterület, akkor egy kompakt emelőplatform alacsonyabb beépítési kockázattal biztosíthatja a szükséges teljesítményt. Ha a termékpaletta nagy táblákat és összetett rakatmintákat tartalmaz, a portálos rakodógép nagyobb rugalmasságot biztosít. Az alábbi radardiagram két általános lehetőséget hasonlít össze öt kiválasztási kritérium alapján: integrációs erőfeszítés, hasznos teherbírás, rugalmasság, helyhatékonyság és költség. A magasabb pontszám azt jelenti, hogy az opció könnyebb vagy erősebb ebben a dimenzióban.
A radardiagramból kiderül, miért nincs univerzális győztes. Az emelőplatform nagyon magas beépítési és költségű, így biztonságos választás a meglévő impregnálósorokhoz. A portálos targonca nyeri a hasznos teherbírást és a rugalmasságot, ami számít, ha a panelek mérete gyakran változik. A helyhatékonyság közeli, mert mindkét formátumhoz kivezető zóna szükséges. Gyakorlatilag a döntést a lapméretek skálájával és a rendelkezésre álló belmagassággal kell kezdeni. Miután ezek a korlátok egyértelműek, a pontszámok általában gyorsan rendezik a vitát.
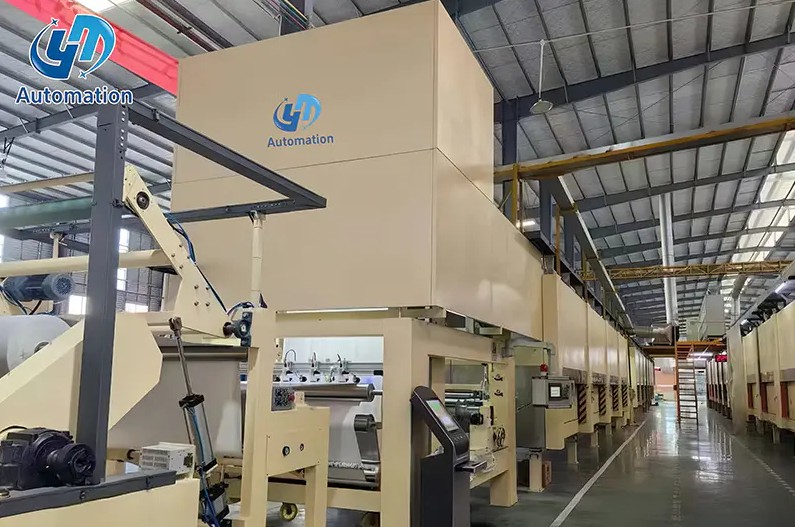
Az automatizált rakodórendszer tervezhető egy új sor részeként, vagy utólag felszerelhető egy meglévőre. A legegyszerűbb módja az, hogy olyan berendezést válasszon, amely megfelel az aktuális vonal szállítószalag magasságának és vezérlőjeleinek. Az olyan egységek, mint az emelő-rakodó platform, jól illeszkednek a szárító- vagy vágószakasz kiadagolása után, mert a kézi raklappozíciót szabályozott függőleges lökettel helyettesítik. A kész köteg elmozdításához szállítószalagot lehet csatlakoztatni a sorvezérlőhöz. Ha a szekvenciát egy PLC kezeli, a felrakó a gyártási folyamat másik tengelyévé válik, nem pedig független géppé. Kevesebb kézi beavatkozással a teljes vonal egyenletesebb ritmust ér el.
Az upstream berendezések jobban befolyásolják a köteg minőségét, mint azt a legtöbb vásárló elvárja. Ha a traktor vagy az etetőegység akár csak kis sebességváltozást is létrehoz, a kazal élei nem maradnak síkban. A szállítószalag kialakítását, a vágási hosszt és a megfogási területet meg kell beszélni a berendezés szállítójával. Megtekintheti egy részletes vitát arról, hogy a húzóegységek hogyan befolyásolják az általános hatékonyságot nálunk traktor hatékonysági elemzése . Ugyanez a logika vonatkozik a szállítószalag platform ami elviszi a kész köteget. Egy jól illeszkedő komponenskészlet választja el a gyors vonalat a sima vonaltól.
Az automatizált rakodórendszer logikus befektetés, ha a kézi kezelés korlátozza a gyártósor kapacitását. Kezdje az aktuális ciklusidő, a verem minőségének és a kezelői költség mérésével. Ezután hasonlítsa össze az útmutatóban szereplő típusokat és teljesítményadatokat. A berendezést úgy kell kiválasztani, hogy illeszkedjen a vonal valós panelméreteihez, a rendelkezésre álló alapterülethez és a vezérlési architektúrához. Ha ezeket a pontokat összehangolják, az automatizálás megtérül a nagyobb áteresztőképesség, a jobb verem-igazítás és az alacsonyabb munkaerő-nyomás révén.
Lépjen kapcsolatba velünk
Ajánlott termékek
Lépjünk be
Érintés
A Yitong Environmental Technology (Nantong) Co., Ltd. impregnáló berendezésekre szakosodott gyártó.
Lépjen kapcsolatba velünk
Phone: +86-19555016088
Email: [email protected]
Add:A Haiyan úttól délre, a Nanhai úttól nyugatra, a Tongzhou-öböl Jangce folyó-tenger közös fejlesztési demonstrációs övezete, Jiangsu, Kína